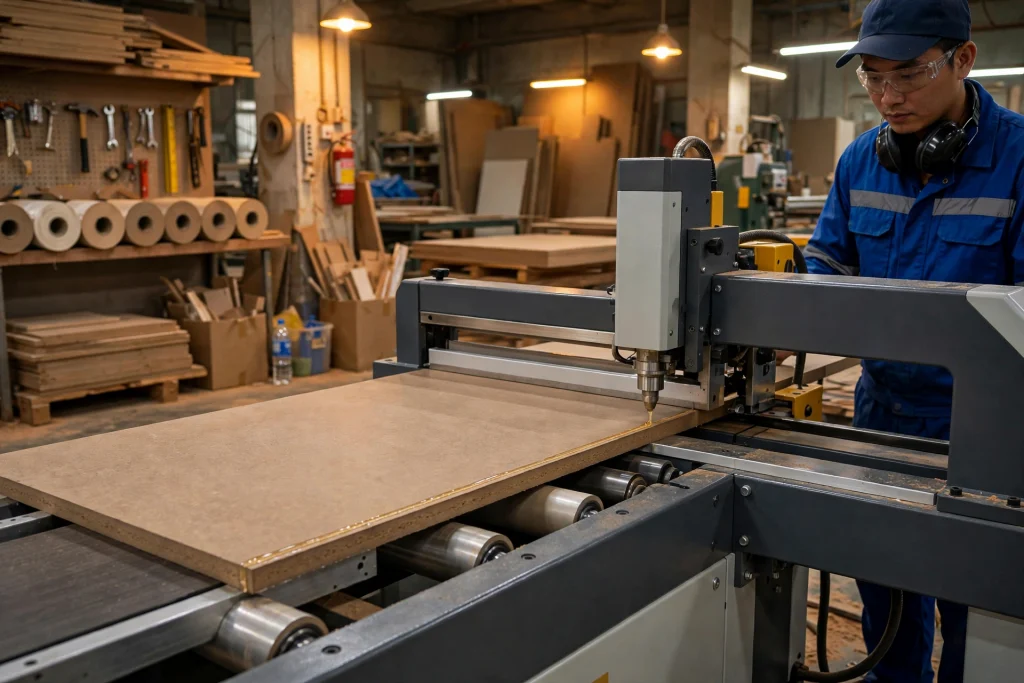
Nhiệt độ keo hạt dán cạnh chuẩn phụ thuộc vào loại máy và loại keo: máy dán cạnh đẩy tay/bán tự động chạy ở 130–160°C, máy dán cạnh tự động chạy ở 180–210°C. Sai nhiệt độ là nguyên nhân số một khiến nẹp cạnh bị bong sau khi xén. Bảng tra và 5 lỗi thường gặp ở phần dưới bài.
- ✔ Nhớ nhanh: máy đẩy tay/bán tự động → 130–160°C; máy tự động → 180–210°C (ước tính, tùy loại keo và điều kiện xưởng).
- ✔ Nguyên tắc vàng: chỉnh theo mức nhiệt ghi trên bao bì keo, không chỉnh theo thói quen của máy cũ hay loại keo cũ.
- ✔ Nhiệt thấp → keo chưa tan hết, nẹp bong sau khi xén; nhiệt quá cao → keo cháy, đổi màu, đường keo xấu.
- ✔ Mỗi lần đổi loại keo: chạy thử 2–3 tấm mẫu, kiểm tra màng keo đạt 0,15–0,25mm rồi mới cho chạy hàng loạt.
Bảng tra nhanh: nhiệt độ keo hạt dán cạnh theo loại máy
Thợ vận hành máy dán cạnh thường hỏi: “nồi keo để bao nhiêu độ là chuẩn?” Câu trả lời không có một con số duy nhất — nó đi theo cặp máy + keo. Bảng dưới đây tổng hợp mức nhiệt tham khảo cho 3 nhóm máy phổ biến nhất trong xưởng gỗ Việt Nam:
| Loại máy | Nhiệt độ nồi keo | Loại keo hạt phù hợp | Tốc độ tham khảo |
|---|---|---|---|
| Máy dán cạnh đẩy tay / máy mini | 130–160°C | Keo hạt nhiệt độ thấp (EVA) | Thủ công, tốc độ chậm |
| Máy dán cạnh bán tự động | 140–180°C | Keo hạt nhiệt trung | 5–15 m/phút (ước tính) |
| Máy dán cạnh tự động | 180–210°C | Keo hạt nhiệt độ cao (EVA/PUR) | 12–30 m/phút (ước tính) |
Lưu ý: các khoảng nhiệt trong bảng là mức tham khảo tổng hợp từ thông số kỹ thuật của các dòng keo hạt phổ biến trên thị trường (ước tính, tùy loại keo và điều kiện xưởng). Luôn ưu tiên con số in trên bao bì của đúng loại keo bạn đang dùng — đó mới là chuẩn cuối cùng.
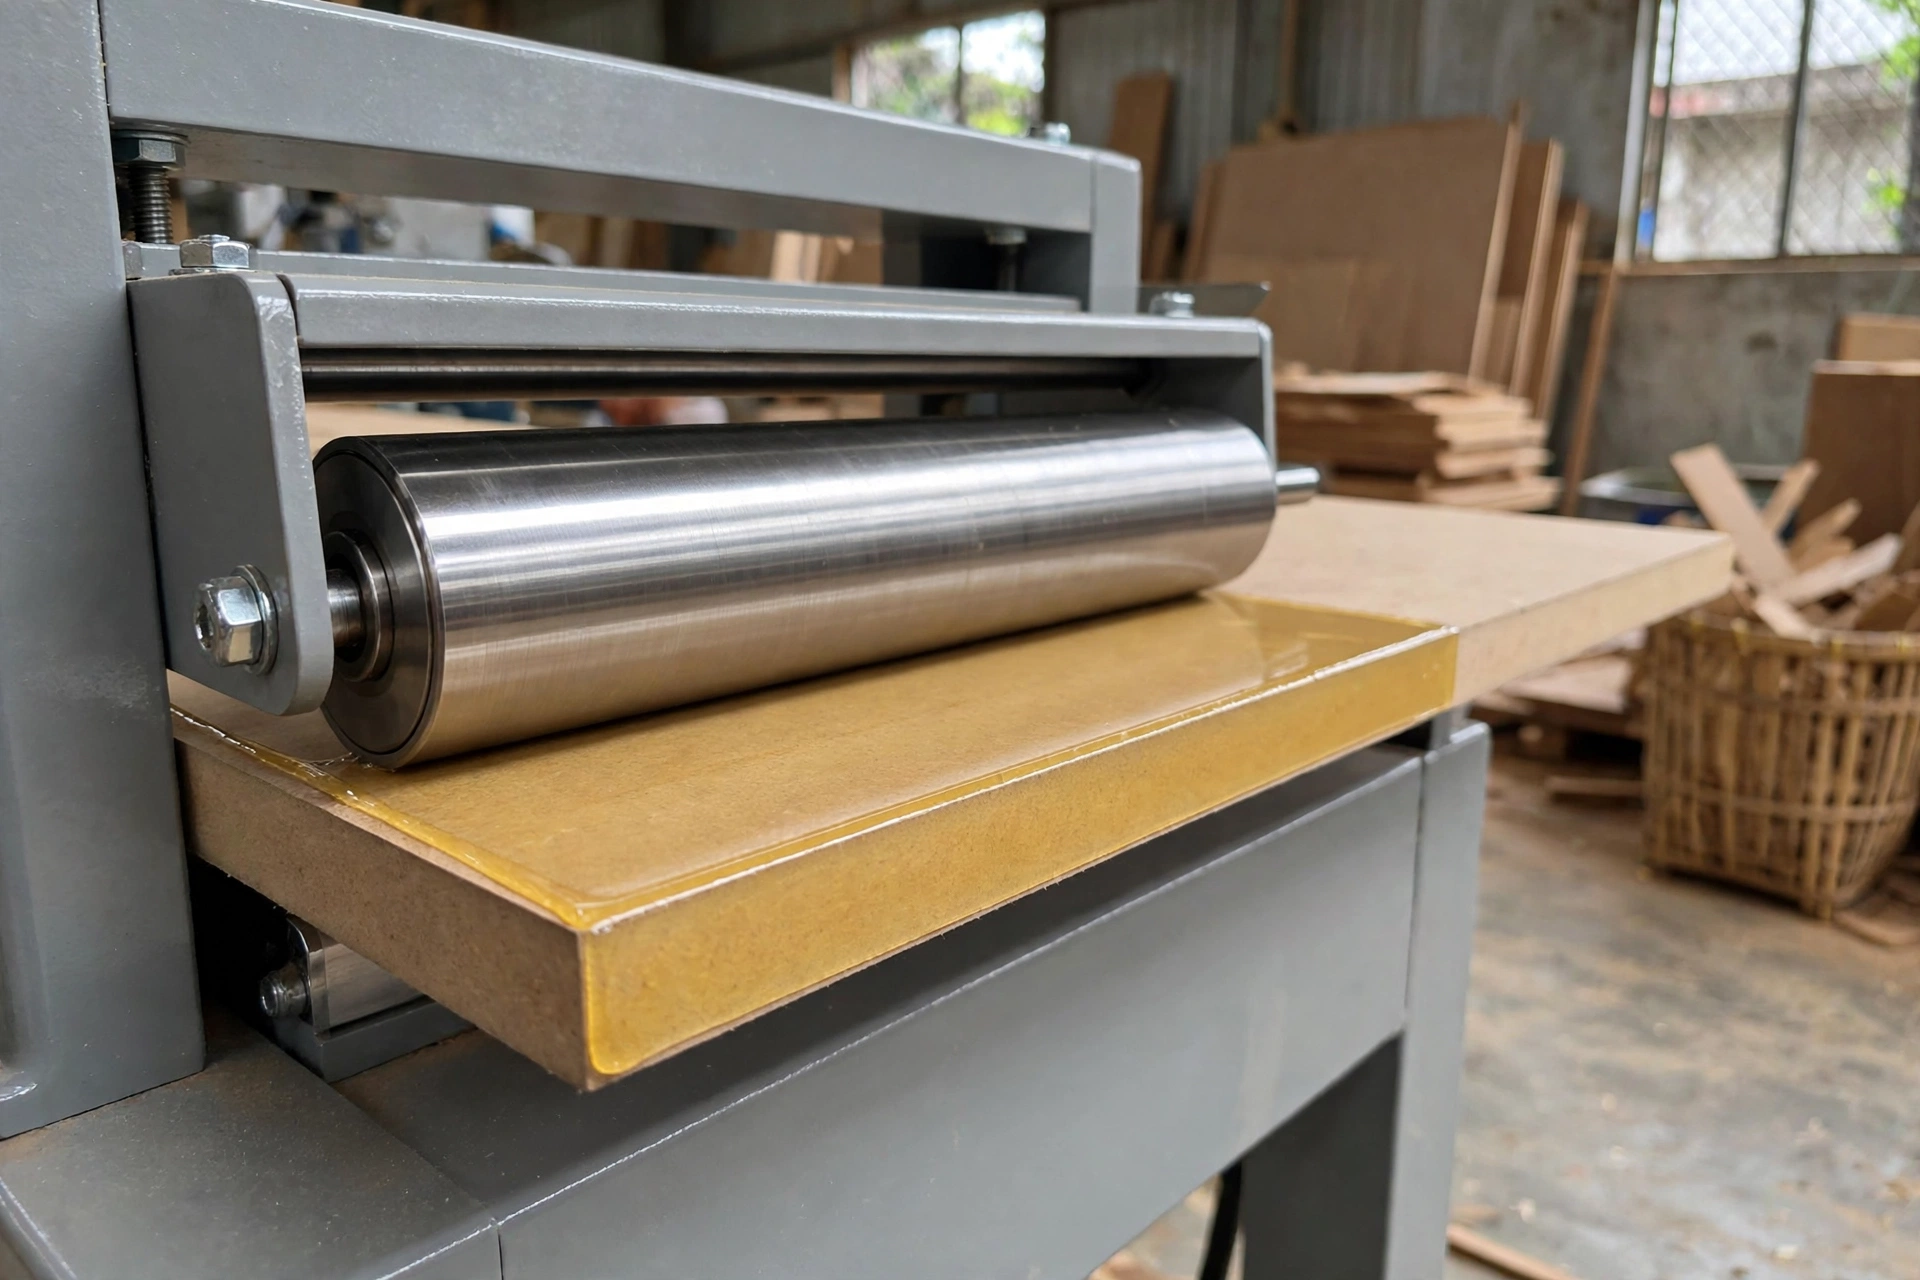
Vì sao mỗi loại máy cần một mức nhiệt khác nhau?
Nhiệt độ không phải con số trang trí — nó quyết định độ nhớt của keo lúc bôi lên cạnh ván. Keo hạt là nhựa nhiệt dẻo: chỉ khi tan chảy hoàn toàn, nó mới thấm đều vào thớ ván và bám chắc nẹp. Mỗi loại máy có “nhịp” làm việc khác nhau nên cần mức nhiệt khác nhau.
Thứ nhất: tốc độ băng tải. Máy tự động chạy 12–30 m/phút, nẹp chỉ tiếp xúc với keo trong vài giây. Keo phải đủ loãng, tan hoàn toàn mới kịp phủ đều và ép dính — đó là lý do nhóm này cần 180–210°C. Máy đẩy tay chạy chậm, keo có nhiều thời gian thấm nên chỉ cần 130–160°C là đủ.
Thứ hai: thời gian mở (open time) của keo. Đây là khoảng thời gian keo còn “dính” sau khi bôi, thường chỉ 2–5 giây ở nhiệt độ làm việc chuẩn (ước tính). Nhiệt thấp → keo đặc, open time ngắn lại → nẹp ép vào thì keo đã se mặt, không bám. Nhiệt cao quá → keo loãng chảy, tràn ra mép, đường line xấu và tốn keo.
Thứ ba: nguy cơ cháy keo. Keo nằm lâu trong nồi ở nhiệt cao sẽ bị “chai” — đổi màu vàng/nâu, vón cục, mất độ bám. Đây là lý do tuyệt đối không dùng keo nhiệt độ cao cho máy đẩy tay: máy tay chạy chậm, keo ứ lâu trong nồi nóng 180°C+ là cháy chắc.
Quy trình 6 bước chỉnh nhiệt đúng khi đổi keo hoặc chạy máy mới
Đổi sang loại keo hạt mới mà giữ nguyên nhiệt độ cũ là lỗi phổ biến nhất trong xưởng. Làm đủ 6 bước sau mỗi lần đổi keo, tỉ lệ bong nẹp giảm hẳn:
- Đọc thông số trên bao bì keo. Ghi lại khoảng nhiệt nồi keo và nhiệt con lăn do nhà sản xuất khuyến nghị — đây là “chuẩn vàng”, mọi con số khác chỉ tham khảo.
- Vệ sinh nồi keo trước khi đổi loại. Không trộn keo cũ với keo mới khác loại. Dùng hạt tẩy rửa chuyên dụng chạy ở 150–170°C để đẩy sạch keo cũ cháy bám trong nồi.
- Nạp keo mới, cài nhiệt ở giữa khoảng khuyến nghị. Ví dụ keo ghi 160–180°C thì cài 170°C trước, sau đó tinh chỉnh theo kết quả chạy thử.
- Chờ keo tan hoàn toàn. Keo phải chảy thành dòng đều, không vón, không có hạt chưa tan. Vội chạy khi keo còn lợn cợn là nẹp bong ngay.
- Chạy thử 2–3 tấm ván mẫu. Kiểm tra màng keo đạt 0,15–0,25mm, phủ kín 100% cạnh ván, có vệt đùn keo nhẹ ở mép (dấu hiệu lượng keo vừa đủ).
- Xén thử rồi mới chạy hàng loạt. Đợi nẹp nguội hẳn, gõ nhẹ và xén thử: nẹp bám chắc, không bong khi dao xén lướt qua mới cho chạy đơn hàng thật.
5 lỗi sai nhiệt độ thợ dán cạnh hay mắc nhất
1. Chỉnh theo thói quen, không đọc bao bì keo mới. Mỗi hãng, mỗi mã keo có khoảng nhiệt riêng. Keo cũ chạy 170°C ngon không có nghĩa keo mới cũng vậy.
2. Dùng keo nhiệt độ cao cho máy đẩy tay. Keo cần 180–210°C mà cho vào máy tay chạy chậm: keo ứ lâu trong nồi nóng, cháy vàng, vón cục, đường dán vừa xấu vừa yếu.
3. Tăng nhiệt để “chữa” keo không bám. Nẹp bong chưa chắc do nhiệt thấp — nhiều ca do cạnh ván còn bụi, keo bị ẩm, hoặc lực ép lô yếu. Tăng nhiệt bừa chỉ làm keo cháy nhanh hơn. Kiểm tra bề mặt ván và áp lực ép (2,0–3,0 kg/cm², ước tính) trước khi đụng vào núm nhiệt.
4. Không vệ sinh nồi khi đổi loại keo. Keo cũ cháy còn bám trong nồi sẽ lẫn vào keo mới, tạo hạt vón làm đường keo sần sùi. Vệ sinh bằng hạt tẩy rửa ở 150–170°C trước mỗi lần đổi loại.
5. Để nồi keo ở nhiệt cao trong giờ nghỉ. Nghỉ trưa, nghỉ ca mà để nồi ở 190–200°C: keo chai dần, chiều chạy lại là một mẻ keo kém chất lượng. Hạ nhiệt về mức chờ theo hướng dẫn máy hoặc tắt hẳn nếu nghỉ dài.
Thông số tham khảo cho keo hotmelt dạng hạt KGS
Với dòng keo hotmelt dạng hạt KGS (gốc EVA, chuyên dán cạnh và hộp giấy), thông số khuyến nghị là: nhiệt độ nồi keo 160–180°C, nhiệt độ con lăn keo 170–190°C, tốc độ băng tải 15–25 m/phút. Mức này phù hợp cho máy dán cạnh bán tự động và máy tự động tốc độ vừa — đúng nhóm máy phổ biến nhất của xưởng gỗ vừa và nhỏ.
Xưởng cần tư vấn chọn đúng mã keo theo máy đang dùng, hoặc cần báo giá sỉ keo hạt dán cạnh số lượng lớn, liên hệ KGS để được hỗ trợ kỹ thuật chi tiết. Đọc thêm hướng dẫn chọn keo dán nội thất chuyên dụng cho xưởng sản xuất để phối hợp keo dán cạnh với các loại keo khác trong dây chuyền.
Câu hỏi thường gặp
Máy dán cạnh đẩy tay có dùng được keo nhiệt độ cao không?
Không nên. Keo nhiệt độ cao cần 180–210°C, trong khi máy đẩy tay chạy chậm khiến keo ứ lâu trong nồi nóng — rất dễ cháy, đổi màu và vón cục. Máy đẩy tay nên dùng keo hạt nhiệt độ thấp (130–160°C) đúng thiết kế.
Tăng nhiệt cao hơn chuẩn có giúp nẹp bám chắc hơn không?
Không. Vượt quá khoảng nhiệt khuyến nghị, keo bị loãng quá mức, tràn mép, tốn keo mà độ bám không tăng — thậm chí giảm vì keo bắt đầu phân hủy nhiệt. Nẹp bám chắc nhờ đúng nhiệt + bề mặt ván sạch + lực ép đủ, không phải nhờ nhiệt cao.
Vì sao keo bị cháy đen trong nồi dù chỉnh đúng nhiệt độ?
Ba nguyên nhân thường gặp: keo ứ quá lâu trong nồi nóng (máy chạy chậm/nghỉ ca không hạ nhiệt), trộn lẫn keo cũ cháy với keo mới, hoặc keo đã quá hạn/hút ẩm. Vệ sinh nồi định kỳ bằng hạt tẩy rửa ở 150–170°C và không để nồi nóng không tải quá lâu.
Bao lâu nên vệ sinh nồi keo một lần?
Tùy cường độ chạy máy (ước tính, tùy điều kiện xưởng): xưởng chạy liên tục nên vệ sinh bằng hạt tẩy rửa mỗi khi đổi loại keo, và vệ sinh sâu định kỳ hàng tuần/tháng. Dấu hiệu cần vệ sinh ngay: keo đổi màu sẫm, có hạt vón, đường keo sần dù nhiệt độ vẫn chuẩn.
Kết luận
Nhiệt độ keo hạt dán cạnh không có một con số “chuẩn cho mọi máy” — chuẩn nằm ở cặp máy + keo: máy đẩy tay/bán tự động 130–160°C, máy tự động 180–210°C, và con số cuối cùng luôn là mức in trên bao bì loại keo bạn dùng. Chỉnh đúng nhiệt, chạy thử mẫu trước khi chạy hàng loạt, vệ sinh nồi định kỳ — ba việc đơn giản này xử lý được phần lớn ca nẹp bong trong xưởng.
Điểm Cần Nhớ (Key Takeaways)
- ✔ Bảng tra nhanh: máy đẩy tay/mini 130–160°C; bán tự động 140–180°C; tự động 180–210°C (ước tính, ưu tiên số trên bao bì keo).
- ✔ Nguyên tắc vàng: chỉnh nhiệt theo loại keo đang dùng, không theo thói quen máy cũ.
- ✔ Nhiệt sai hai đầu đều hỏng: thấp → keo chưa tan, nẹp bong; cao quá → keo cháy, đường line xấu, tốn keo.
- ✔ Đổi keo = chạy lại quy trình 6 bước: vệ sinh nồi ở 150–170°C, cài nhiệt giữa khoảng, chạy thử 2–3 tấm mẫu.
- ✔ Keo hotmelt dạng hạt KGS: nồi 160–180°C, con lăn 170–190°C, tốc độ 15–25 m/phút — phù hợp máy bán tự động và tự động tốc độ vừa.